

 English
 русский
 中文简体
El refrentado es una de las operaciones más comunes realizadas en un torno, pero rara vez recibe la atención que merece. En términos simples, el refrentado elimina material del extremo de una pi...
LEER MÁSTornillos no estándar Fábrica
-
HYS-0029
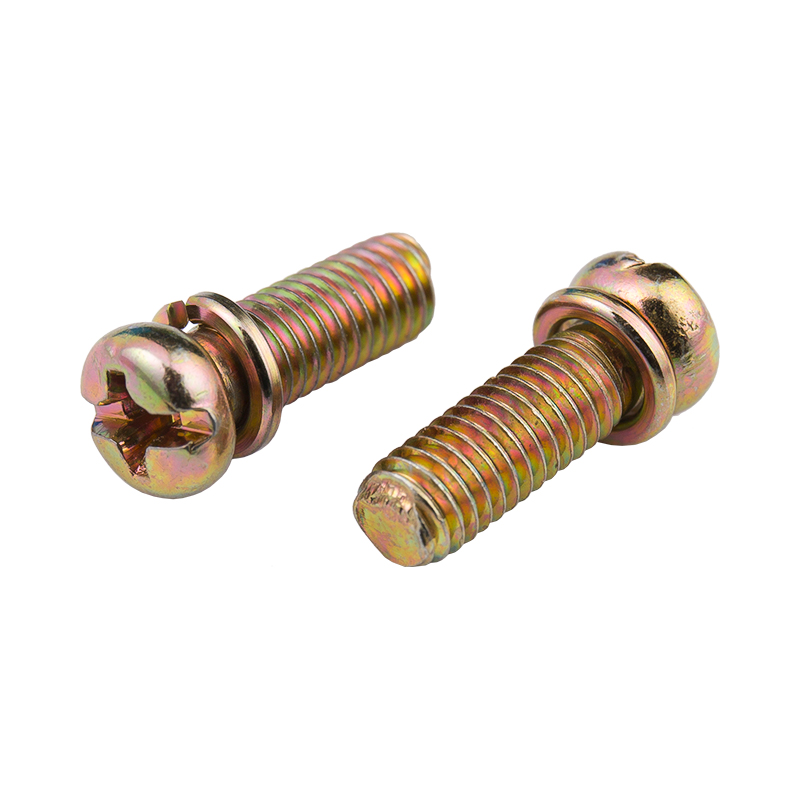
-
HYS-0030
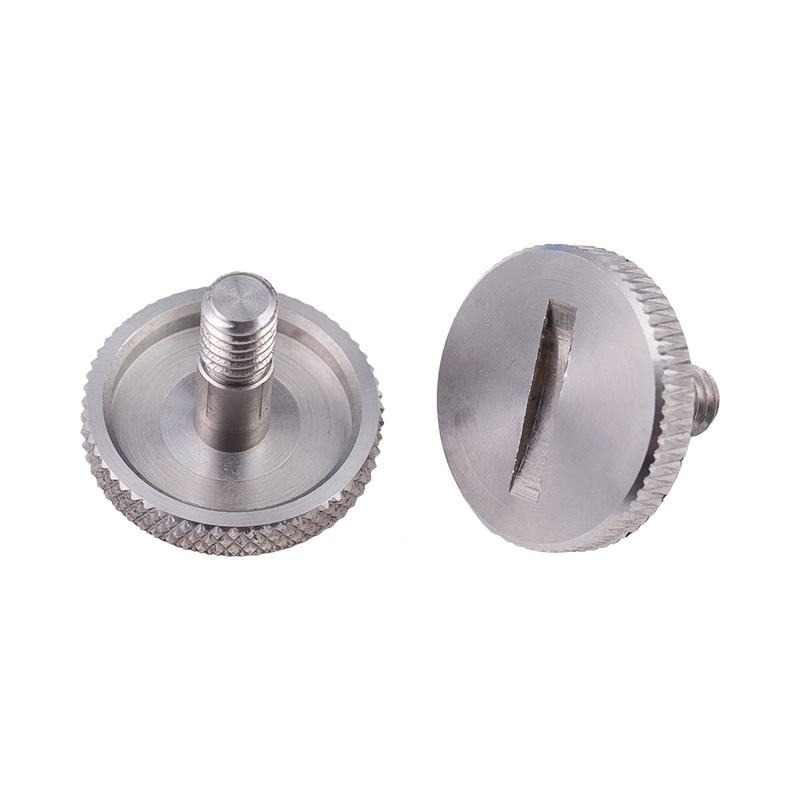
-
HYS-0031
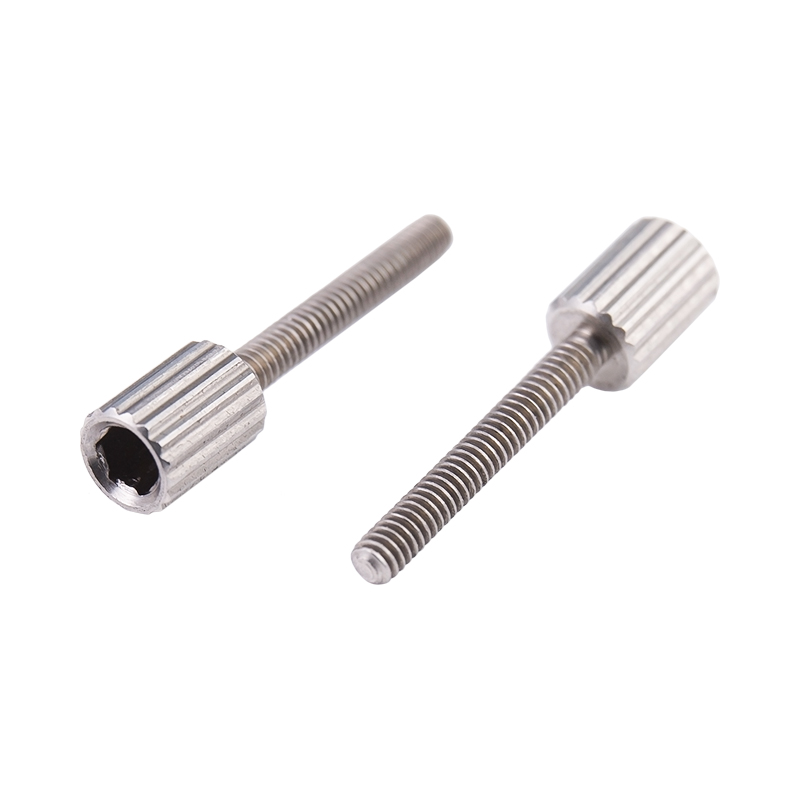
-
HYS-0032
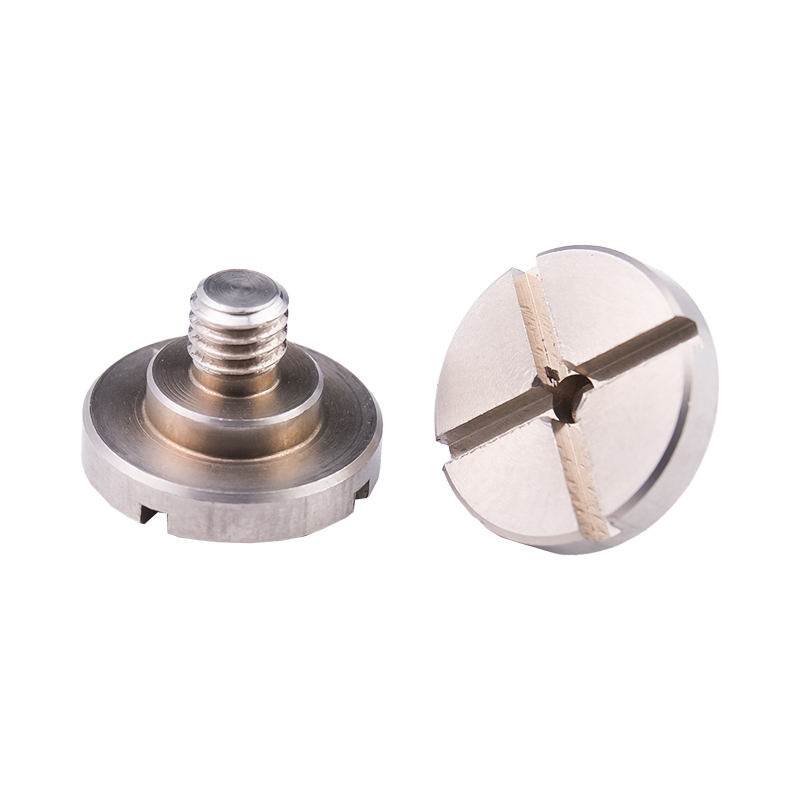
-
HYS-0033
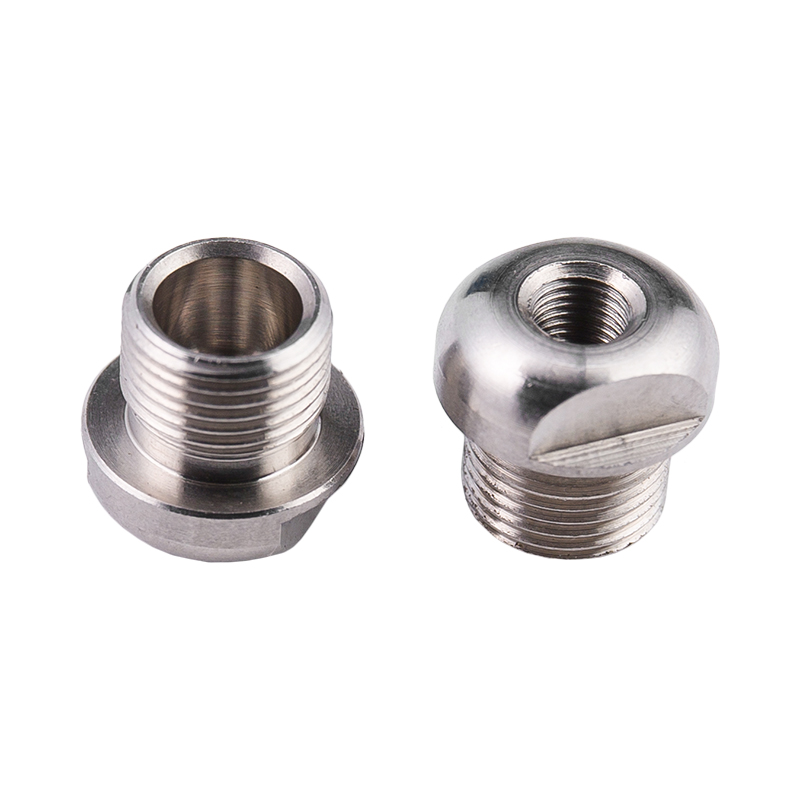
Los tornillos no estándar, estos sujetadores especiales, son diferentes de los tornillos estándar de la industria. Su singularidad se refleja en tamaños, formas y materiales únicos, lo que les permite cumplir con una variedad de requisitos de aplicaciones no tradicionales. Ante tareas de unión no estándar, personalizadas o especiales, los tornillos no estándar se convierten en su solución ideal. Ya sea que necesite conectar componentes de tamaño no estándar en la decoración del hogar o adaptarse a las necesidades de ensamblaje de sistemas mecánicos complejos en la fabricación mecánica, los tornillos no estándar pueden brindar flexibilidad y confiabilidad. El diseño y la producción de estos tornillos se planifican cuidadosamente para que funcionen bien en una variedad de escenarios de aplicación. Ya sea que se enfrente a altas temperaturas, alta presión o condiciones ambientales adversas, los tornillos no estándar pueden proporcionar efectos de conexión estables, lo que permite que su equipo funcione de manera segura y estable. Podemos personalizar la producción según necesidades específicas para satisfacer sus necesidades en diversos campos.
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd desempeña un papel importante como Tornillos no estándar compañía y exportador en China. Producimos principalmente sujetadores estándar y no estándar OEM/ODM, así como sus componentes personalizados.
Sobre
Kunshan Hong Yong Sheng Productos de hardware de precisión Co., Ltd.
Kunshan Hong Yongsheng Precision Hardware Products Co., Ltd. se estableció en septiembre de 2006, es un fabricante profesional y OEM/ODM Tornillos no estándar fábrica en China. La producción de varios tipos de piezas de precisión, la serie PEM de sujetadores estándar, piezas no estándar de la empresa personalizada, el equipo de producción de la empresa importado de Japón, tornos controlados numéricamente por computadora CNC, tornos automáticos de alta precisión tipo cuchilla móvil CAM de Taiwán y varios tipos de equipo auxiliar, equipo de prueba de precisión, con un total de más de 100 unidades, producción mensual de hasta 5 millones de piezas. Nuestros productos se utilizan en muchos campos, como comunicaciones electrónicas, monitores de computadora y chasis, piezas de automóviles, electrodomésticos 3C, equipos médicos, maquinaria neumática, equipos deportivos, muebles, iluminación, aeroespacial, militar, fotovoltaica, industria inteligente, etc., y tenemos la capacidad técnica para desarrollar nuevos productos.
La empresa para el desarrollo necesita invertir más de 30 millones, en la hermosa ciudad de agua de China "Zhouzhuang Town", en 2016 el edificio completado cubre un área de 10.000 metros cuadrados de taller de producción, la empresa tiene su propio taller estándar.
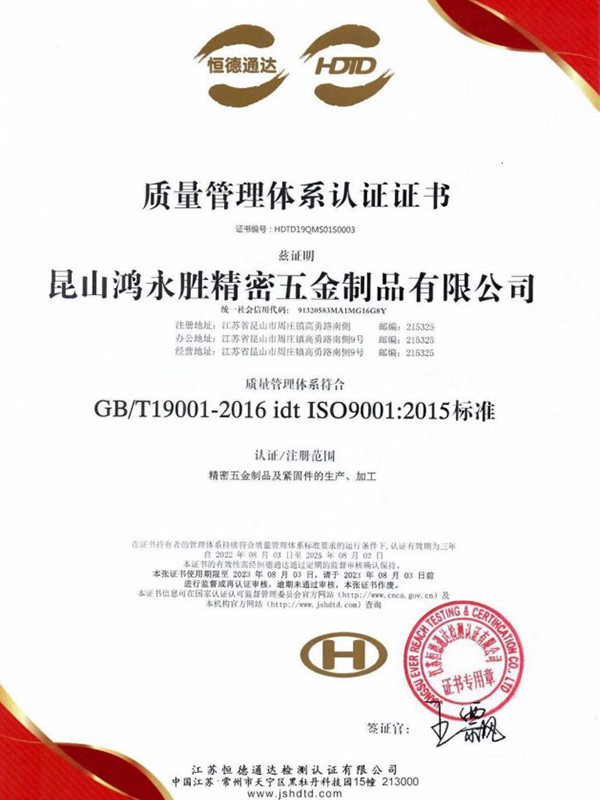
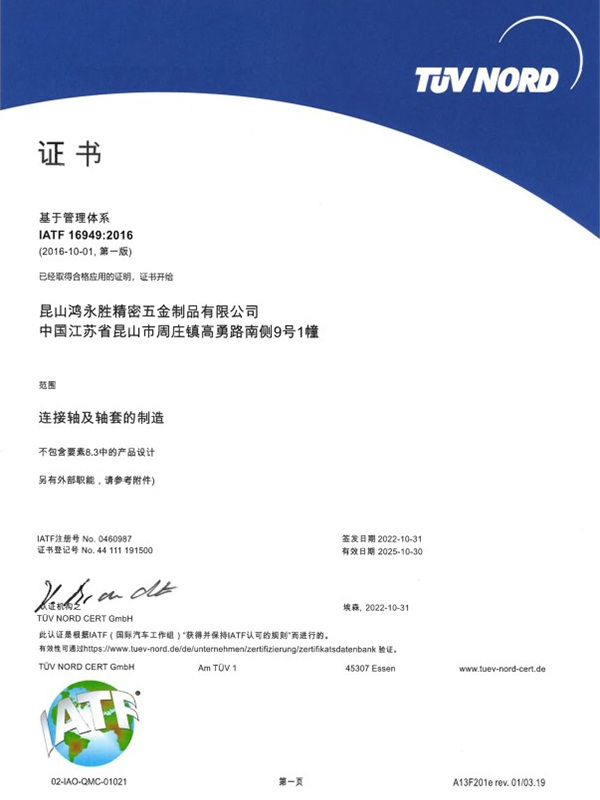
La empresa ha obtenido dos certificaciones del sistema de gestión de calidad ISO 9001:2015 y IATF 16949:2016.
En la actualidad, la empresa ha estado para Japón, Suecia, Estados Unidos, Singapur, Malasia, Hong Kong y el Delta del Río de la Perla y muchos otros clientes para brindar servicios, ahora los principales clientes son: Japón Sharp (SHARP), Japón SMC, Japón Panasonic (Panasonic), el automóvil sueco VOVOL, etc., toda la inversión en activos fijos de más de 30 millones de dólares, ¡invitamos a amigos de todos los ámbitos de la vida a la fábrica para visitar, estudiar, consultar y venir!
La empresa para el desarrollo necesita invertir más de 30 millones, en la hermosa ciudad de agua de China "Zhouzhuang Town", en 2016 el edificio completado cubre un área de 10.000 metros cuadrados de taller de producción, la empresa tiene su propio taller estándar.
La empresa ha obtenido dos certificaciones del sistema de gestión de calidad ISO 9001:2015 y IATF 16949:2016.
En la actualidad, la empresa ha estado para Japón, Suecia, Estados Unidos, Singapur, Malasia, Hong Kong y el Delta del Río de la Perla y muchos otros clientes para brindar servicios, ahora los principales clientes son: Japón Sharp (SHARP), Japón SMC, Japón Panasonic (Panasonic), el automóvil sueco VOVOL, etc., toda la inversión en activos fijos de más de 30 millones de dólares, ¡invitamos a amigos de todos los ámbitos de la vida a la fábrica para visitar, estudiar, consultar y venir!
Certificado de honor
Noticias
-
-
¿Qué es una funda de acero inoxidable y por qué se fabrica por encargo? A manga de acero inoxidable es un accesorio cilíndrico mecanizado con precisión que combina un cuerpo tubular con u...
LEER MÁS -
Perforar el orificio correcto es uno de los pasos más fundamentales en cualquier ensamblaje de precisión. Ya sea que esté instalando un tornillo simple, preparando un orificio roscado o montando...
LEER MÁS -
¿Por qué son esenciales los sujetadores personalizados no estándar para la fabricación de precisión?
Sujetadores personalizados no estándar para requisitos industriales especializados Los tornillos y sujetadores estándar son adecuados para muchas aplicaciones de ensamblaje general, pero los equ...
LEER MÁS -
Imagine you are sourcing a precision shaft that carries a bearing on one end and slides through a hydraulic seal along its length. The drawing shows a circularity tolerance of 0.01 mm on the bea...
LEER MÁS -
¿Qué es una funda de acero y dónde se utiliza? A manga de acero es un componente cilíndrico hueco que se utiliza para proteger un eje, reducir la fricción, proporcionar una superficie de ...
LEER MÁS -
Cuando tienes que mecanizar un lote de componentes cilíndricos, el torno CNC suele ser la primera máquina herramienta que te viene a la mente. Resuelve un problema sencillo: girar la pieza de tr...
LEER MÁS -
¿Qué es una clavija y por qué es importante la precisión? A pasador es un pequeño componente metálico cilíndrico que se utiliza para alinear, ubicar o unir dos piezas con tolerancias extr...
LEER MÁS -
Una única rosca M5, de 12 mm de profundidad en una carcasa de actuador de aluminio, pasa un indicador PASA/NO PASA o envía el lote completo de vuelta al proveedor. Ese resultado se determina ant...
LEER MÁS -
Cuando una pieza cilíndrica sale de una sierra, su extremo no es ni plano ni cuadrado. El refrentado en un torno es la operación que soluciona eso: una herramienta de punta única cuadra el extre...
LEER MÁS -
Un eje de acero parece simple en un banco de trabajo, pero dentro de un equipo de automatización soporta carga, guía el movimiento y establece la tolerancia para todo lo que se monta a su alrede...
LEER MÁS -
Por qué los conceptos básicos del centro de torneado CNC son importantes para la fabricación de precisión ¿Un centro de torneado CNC necesita herramientas motorizadas? ¿Debería elegir una ...
LEER MÁS
Tornillos no estándar Conocimiento de la industria
¿Cómo controlar las tolerancias dimensionales durante el proceso de fabricación de tornillos no estándar?
Controlar las tolerancias dimensionales durante el proceso de fabricación de tornillos no estándar es un paso clave para garantizar la calidad y funcionalidad del producto. A continuación se ofrecen respuestas detalladas a varios aspectos clave:
Tecnología de mecanizado de precisión: La fabricación de tornillos no estándar Suele utilizar tecnología de mecanizado de precisión, como tornos de control numérico (CNC), amoladoras de precisión o corte de alambre, etc., para lograr un control dimensional de alta precisión. Estas tecnologías permiten un control preciso de dimensiones críticas como el diámetro del tornillo, la longitud, el espaciado de las roscas, etc. para cumplir con requisitos de tolerancia específicos.
Selección y procesamiento de materiales: Seleccionar el material apropiado es fundamental para controlar las tolerancias dimensionales, ya que la tasa de endurecimiento por trabajo, el coeficiente de expansión térmica y la tasa de contracción de diferentes materiales pueden afectar la estabilidad dimensional del producto final. El proceso de tratamiento térmico de materiales, como el recocido, la normalización o el enfriamiento, puede mejorar las propiedades de procesamiento de los materiales y reducir la deformación durante el procesamiento.
Diseño de molde: para tornillos no estándar fabricados mediante procesos de cabezal en frío o cabezal en caliente, la precisión del diseño del molde afecta directamente la tolerancia dimensional del producto. El uso de equipos de fabricación de moldes de alta precisión y estándares estrictos de aceptación de moldes puede garantizar la precisión dimensional del molde, mejorando así la consistencia dimensional de tornillos no estándar.
Sistema de retroalimentación y detección en línea: durante el proceso de producción, la detección en línea en tiempo real puede detectar desviaciones dimensionales a tiempo y ajustar rápidamente los parámetros de procesamiento para mantener las tolerancias dimensionales. Los sistemas automatizados de control de calidad, como las máquinas con ajustes automáticos de retroalimentación, pueden reducir el impacto de los factores humanos en el control dimensional.
Optimización de los parámetros del proceso: al optimizar los parámetros del proceso de procesamiento, como la velocidad de corte, la velocidad de avance, el uso de refrigerante, etc., se pueden reducir las desviaciones dimensionales durante el procesamiento. Para el procesamiento de roscas, seleccionar la herramienta y el ángulo de herramienta adecuados y optimizar la trayectoria de corte son medidas importantes para controlar las tolerancias dimensionales.
Control ambiental: el control de la temperatura y la humedad del entorno de fabricación es fundamental para mantener la estabilidad térmica de los materiales y los equipos de procesamiento, lo que afecta directamente el control de las tolerancias dimensionales. Las fluctuaciones de temperatura pueden causar expansión o contracción térmica de materiales y máquinas, afectando la precisión del mecanizado.
Sistema de gestión de calidad: Implemente estrictos sistemas de gestión de calidad, como ISO 9001, etc., para garantizar que todo el proceso de producción cumpla con los estándares de calidad prescritos. Las auditorías de calidad periódicas y un proceso de mejora continua pueden ayudar a identificar y resolver problemas que afectan las tolerancias dimensionales.
Mediante la aplicación integral de las medidas anteriores, las tolerancias dimensionales en el proceso de fabricación de tornillos no estándar se pueden controlar de manera efectiva para garantizar que la calidad del producto cumpla con los estrictos requisitos de los clientes y las aplicaciones.
¿Cómo diseñar para mejorar el rendimiento de autobloqueo de tornillos no estándar?
Mejorar el rendimiento de autobloqueo de tornillos no estándar Es clave para garantizar que permanezcan apretados en condiciones de vibración o carga dinámica. La siguiente es una explicación detallada de varias estrategias de diseño clave:
Optimización del diseño de la rosca: la rosca es la parte central del rendimiento de autobloqueo del tornillo. Al optimizar la geometría de la rosca, se puede mejorar significativamente el rendimiento del autobloqueo. Por ejemplo, aumentar el ángulo de hélice de la rosca puede reducir la tendencia del tornillo a girar durante el apriete, mejorando así el rendimiento de autobloqueo. Además, el uso de roscas con formas especiales, como Torx® o Splines, puede proporcionar un área de contacto de fricción más grande y mejorar el efecto de autobloqueo.
Selección de material y tratamiento de superficie: el coeficiente de fricción del material afecta directamente el rendimiento de autobloqueo del tornillo. La elección de materiales con un alto coeficiente de fricción, como determinadas aleaciones o acero inoxidable con superficies especialmente tratadas, puede aumentar la fricción entre el tornillo y la tuerca o el agujero. Además, las técnicas de tratamiento de superficies como la fosfatación, la nitruración o los recubrimientos (como el recubrimiento de nailon) pueden aumentar aún más el coeficiente de fricción del hilo, mejorando así el rendimiento de autobloqueo.
Mejora del diseño de la cabeza: el diseño de la cabeza del tornillo también tiene un impacto importante en el rendimiento del autobloqueo. El diseño de formas de cabeza especiales, como cabezas con texturas o ranuras antideslizantes, puede aumentar la fricción entre la cabeza y la herramienta, reducir el deslizamiento durante el proceso de apriete y mejorar el rendimiento del autobloqueo.
Diseño antiaflojamiento del sistema de transmisión: el uso de un sistema de transmisión con propiedades antiaflojamiento, como ranuras antiaflojamiento o cabezales de transmisión con formas especiales, puede mejorar el rendimiento de autobloqueo del sistema de sujeción. Estos diseños evitan que los tornillos se aflojen debido a la vibración después de apretarlos.
Innovación en el diseño estructural: el diseño de estructuras especiales en la parte roscada del tornillo, como ranuras en espiral o ranuras, puede aumentar el área de contacto entre la rosca y la parte acoplada y mejorar el rendimiento de autobloqueo. Estos diseños estructurales pueden reducir la tendencia de los tornillos a girar cuando se aprietan.
Tratamiento térmico y propiedades mecánicas: el tratamiento térmico adecuado puede mejorar la dureza y resistencia del material del tornillo, mejorando así el rendimiento de autobloqueo. Por ejemplo, los tratamientos de enfriamiento y revenido pueden mejorar la resistencia al desgaste y a la deformación de los tornillos, lo cual es crucial para mejorar el rendimiento del autobloqueo.
Control preciso de la precarga: controlar la precarga adecuada es fundamental para el rendimiento del autobloqueo. Demasiado apretados o demasiado flojos pueden hacer que los tornillos se aflojen. Controlando con precisión la fuerza de preapriete, se puede garantizar la estabilidad del tornillo en el estado apretado.
Mediante la aplicación integral de las estrategias de diseño anteriores, el rendimiento de autobloqueo de los tornillos no estándar se puede mejorar significativamente para garantizar su confiabilidad y seguridad en diversos entornos de aplicación.
Si está interesado en nuestros productos, consúltenos
Kunshan Hong Yong Sheng Productos de hardware de precisión Co., Ltd. All Rights Reserved. OEM/ODM Tornillos no estándar Exportador en China
