

 English
 русский
 中文简体
Si alguna vez entrecerró los ojos ante un dibujo, la etiqueta de un contenedor de piezas o el catálogo de un proveedor y se preguntó qué significa "Fundación de las Naciones Unidas", está en bue...
LEER MÁSPernos no estándar Fábrica
-
HYS-0008
-
HYS-0009
-
HYS-0010
-
HYS-0011
-
HYS-0012
-
HYS-0013
-
HYS-0014
-
HYS-0015
-
HYS-0016
-
HYS-0017
-
HYS-0220
-
HYS-0224
-
HYS-0225
-
HYS-0226
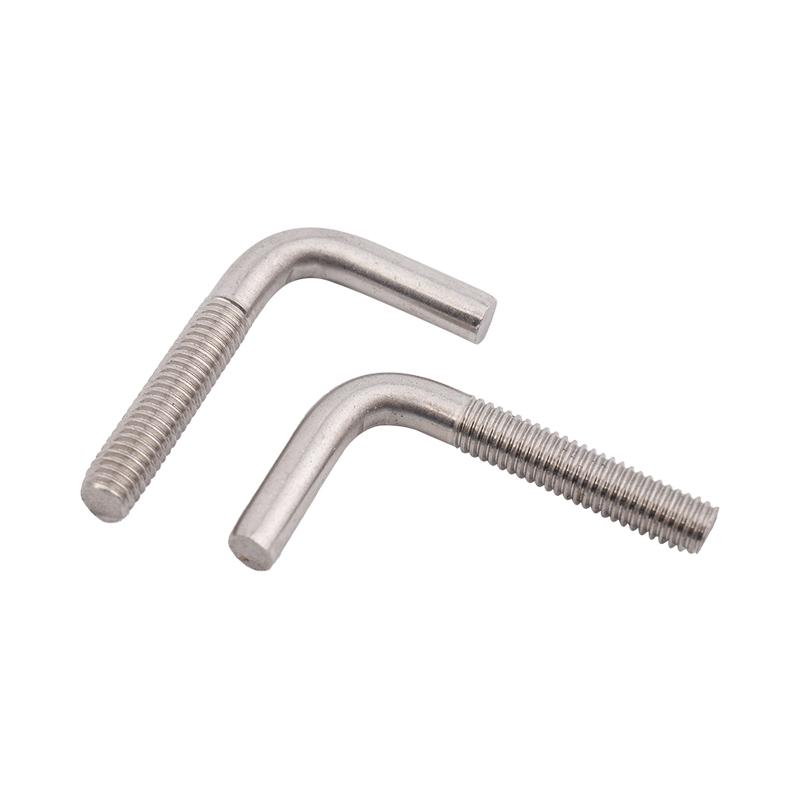
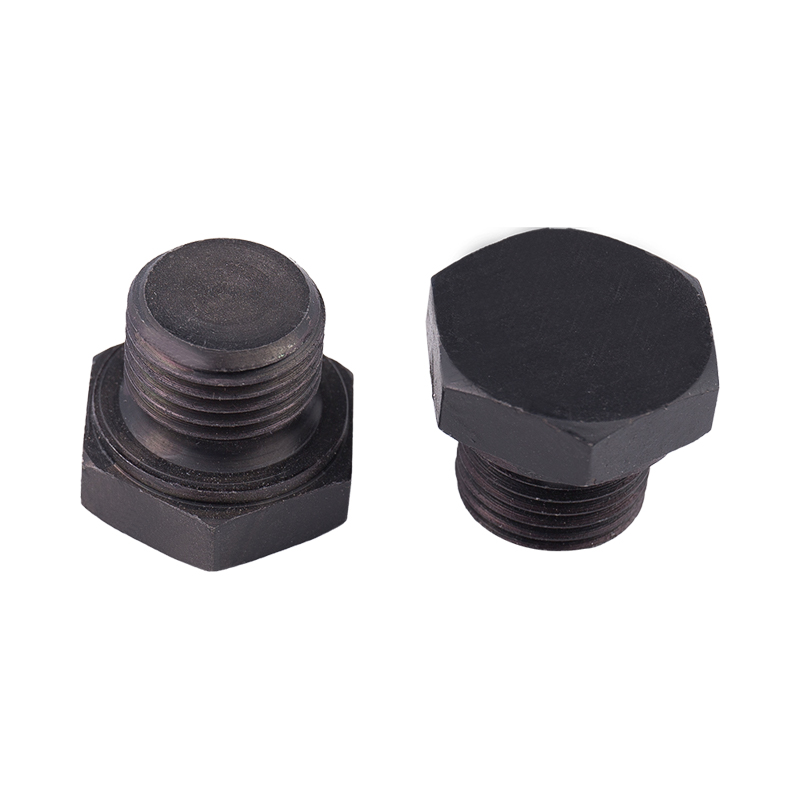
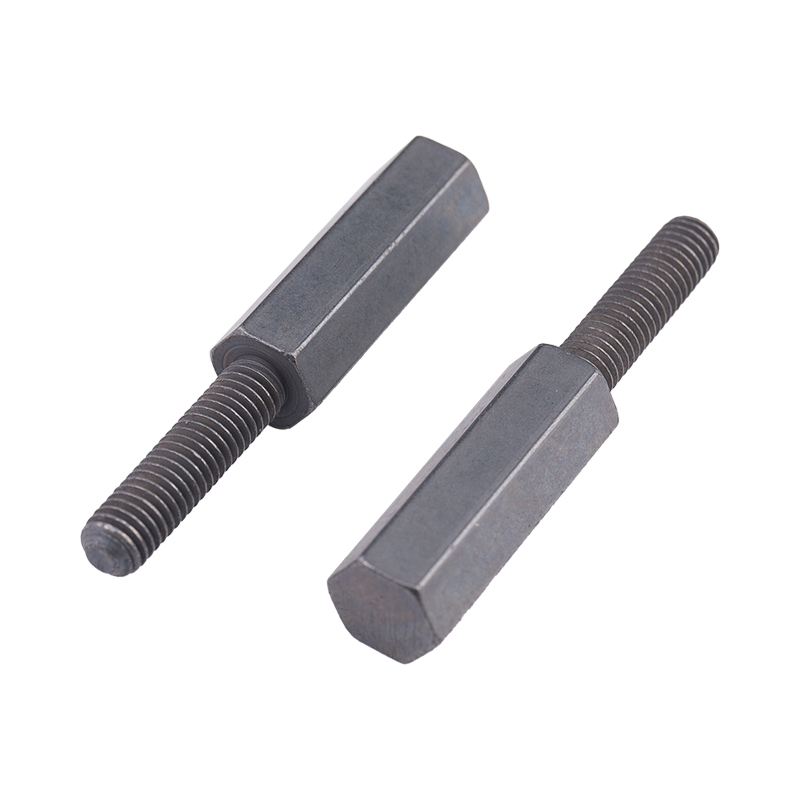
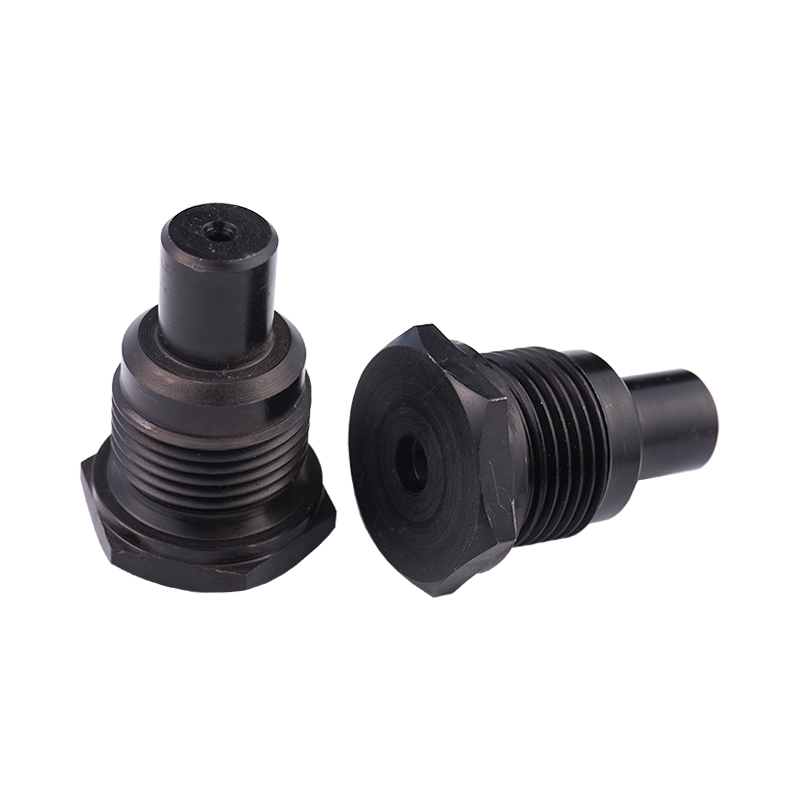
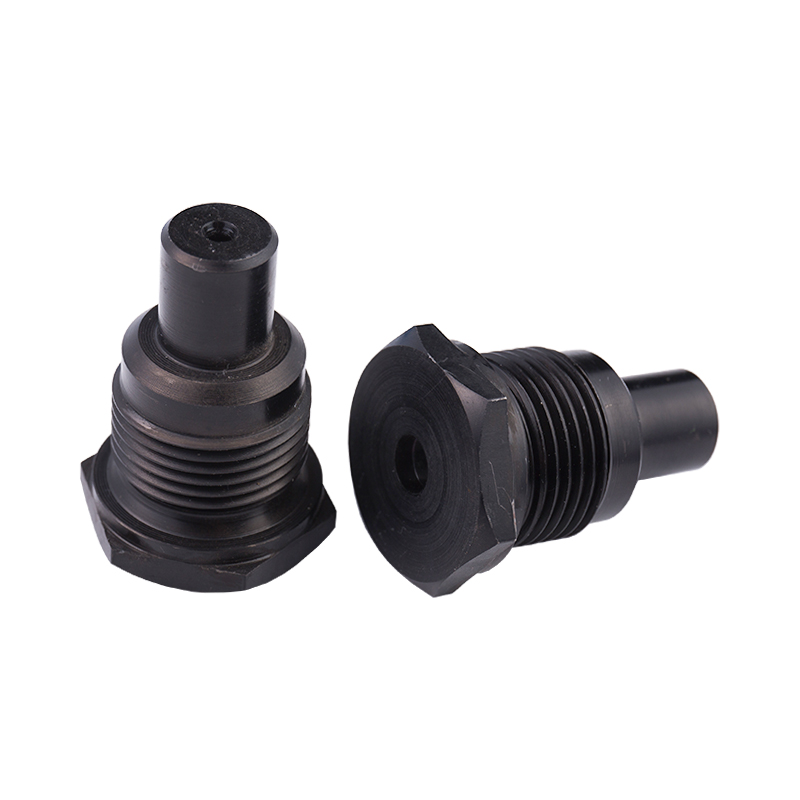
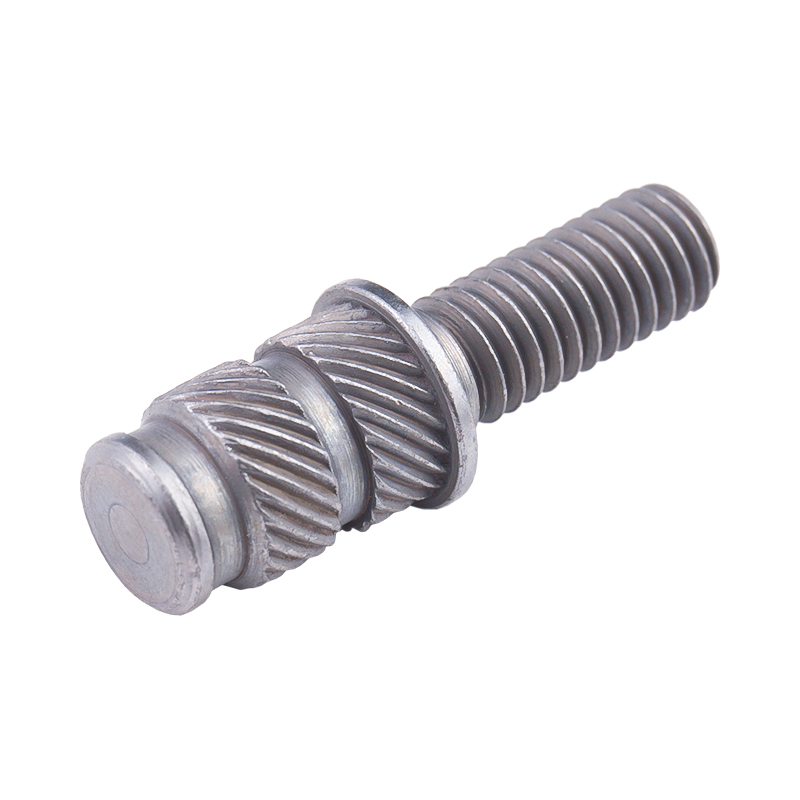
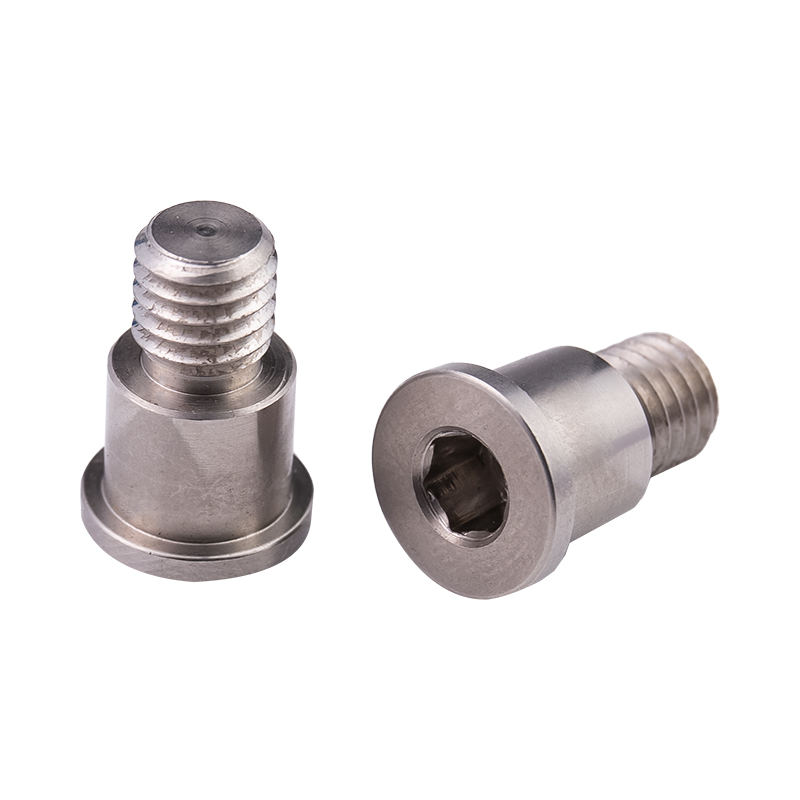
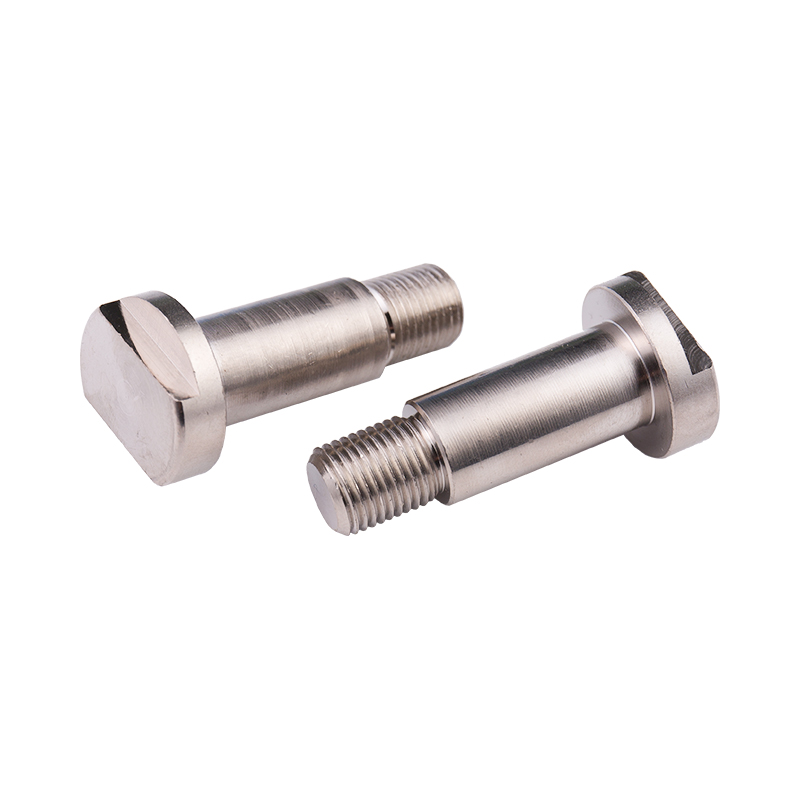
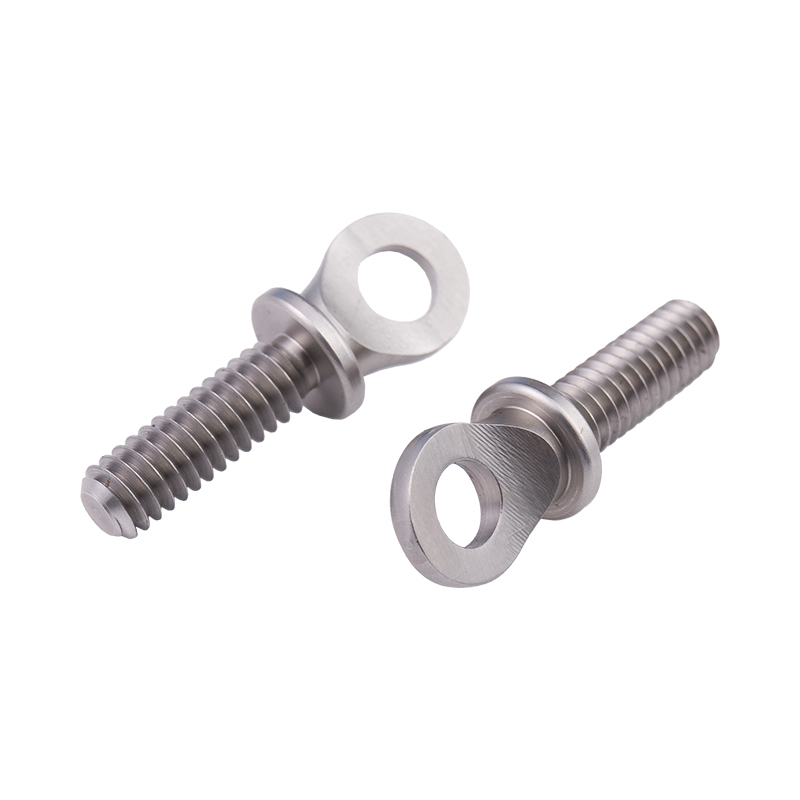
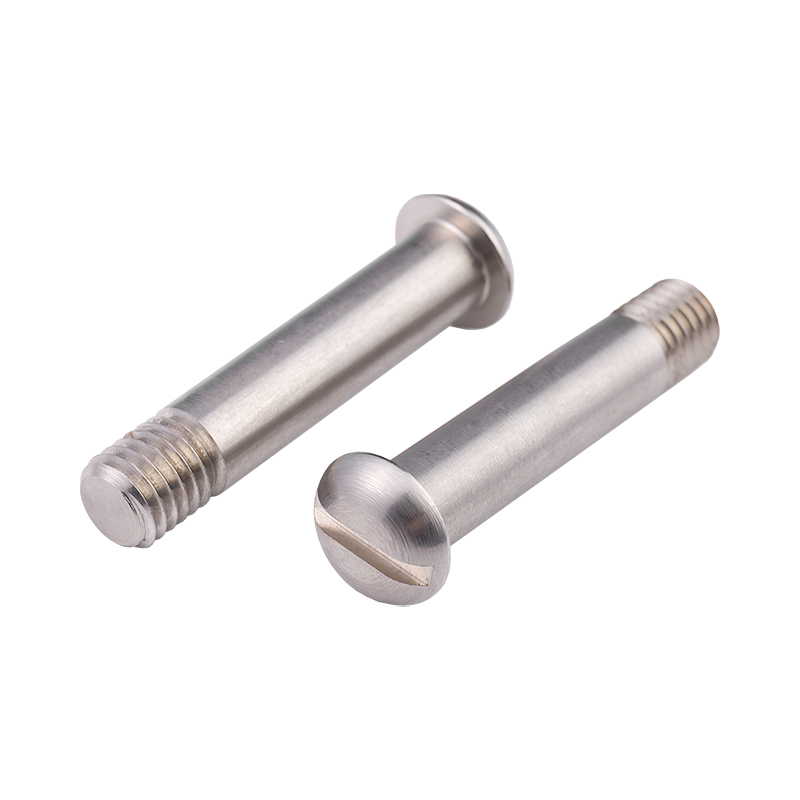
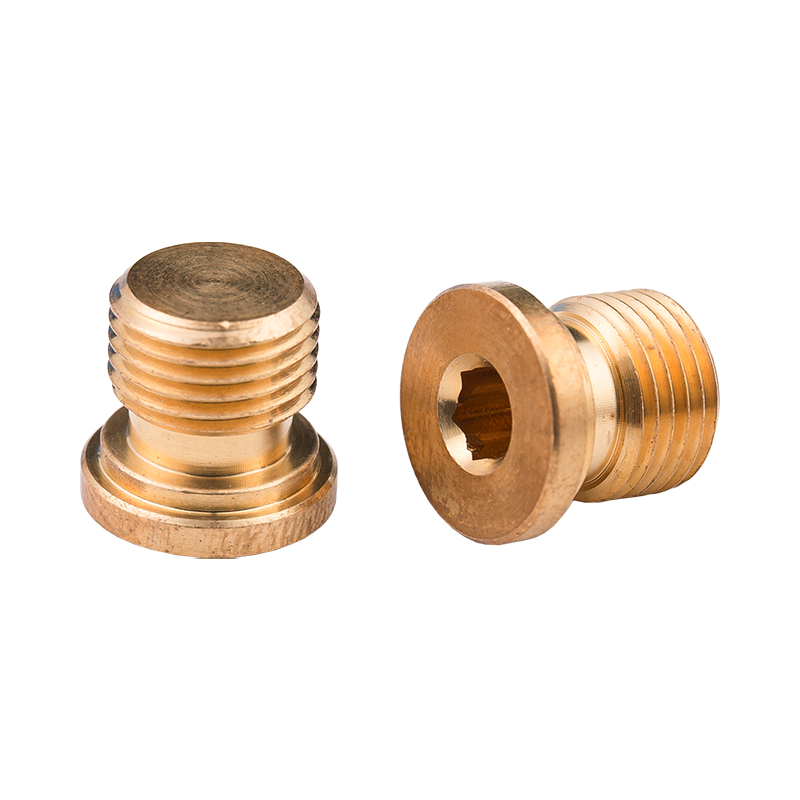
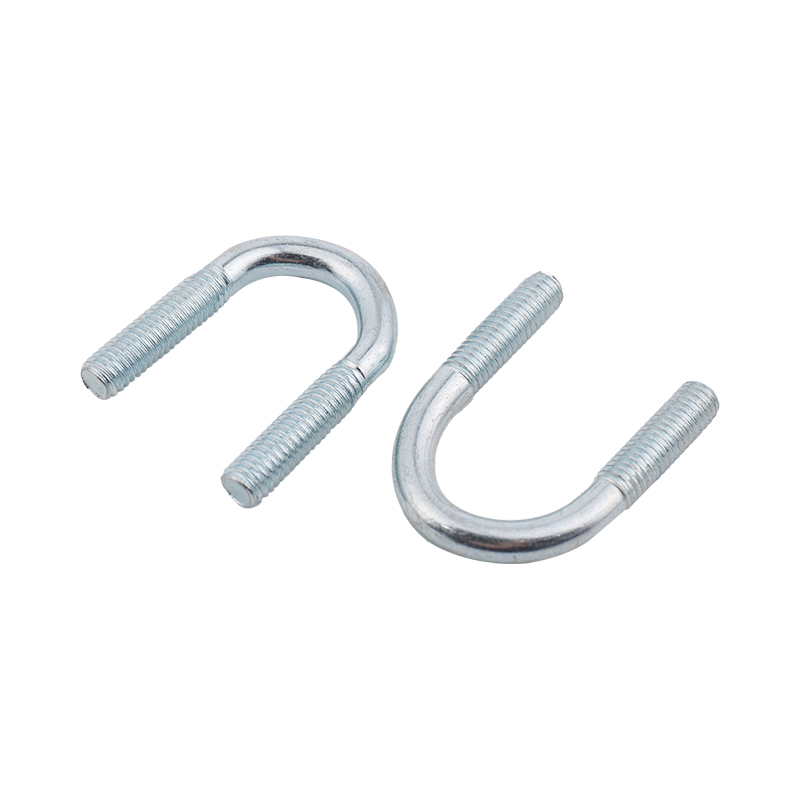
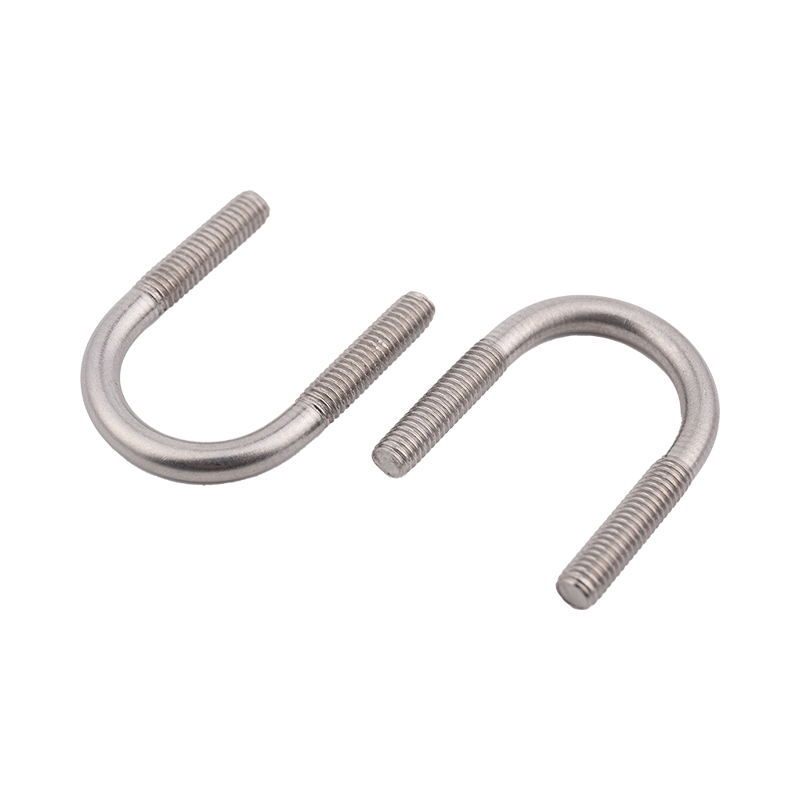
Los pernos no estándar se refieren a pernos que no cumplen con los estándares internacionales o los estándares de la industria, también conocidos como pernos especiales. A diferencia de los pernos estandarizados, los pernos no estándar son personalizados y se pueden personalizar en longitud, diámetro, paso, estilo de cabeza y materiales para satisfacer las necesidades específicas de la maquinaria o equipo que se construye. Los pernos no estándar se utilizan a menudo en aplicaciones donde los pernos estándar no pueden soportar altas temperaturas. Estos pernos suelen estar hechos de materiales resistentes al calor, como acero inoxidable, acero aleado o titanio, y se utilizan en industrias como la aeroespacial, automotriz, de generación de energía y de procesamiento petroquímico. Podemos personalizar la producción según necesidades específicas y somos adecuados para diversos equipos y estructuras mecánicas especiales.
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd desempeña un papel importante como Pernos no estándar compañía y exportador en China. Producimos principalmente sujetadores estándar y no estándar OEM/ODM, así como sus componentes personalizados.
Sobre
Kunshan Hong Yong Sheng Productos de hardware de precisión Co., Ltd.
Kunshan Hong Yongsheng Precision Hardware Products Co., Ltd. se estableció en septiembre de 2006, es un fabricante profesional y OEM/ODM Pernos no estándar fábrica en China. La producción de varios tipos de piezas de precisión, la serie PEM de sujetadores estándar, piezas no estándar de la empresa personalizada, el equipo de producción de la empresa importado de Japón, tornos controlados numéricamente por computadora CNC, tornos automáticos de alta precisión tipo cuchilla móvil CAM de Taiwán y varios tipos de equipo auxiliar, equipo de prueba de precisión, con un total de más de 100 unidades, producción mensual de hasta 5 millones de piezas. Nuestros productos se utilizan en muchos campos, como comunicaciones electrónicas, monitores de computadora y chasis, piezas de automóviles, electrodomésticos 3C, equipos médicos, maquinaria neumática, equipos deportivos, muebles, iluminación, aeroespacial, militar, fotovoltaica, industria inteligente, etc., y tenemos la capacidad técnica para desarrollar nuevos productos.
La empresa para el desarrollo necesita invertir más de 30 millones, en la hermosa ciudad de agua de China "Zhouzhuang Town", en 2016 el edificio completado cubre un área de 10.000 metros cuadrados de taller de producción, la empresa tiene su propio taller estándar.
La empresa ha obtenido dos certificaciones del sistema de gestión de calidad ISO 9001:2015 y IATF 16949:2016.
En la actualidad, la empresa ha estado para Japón, Suecia, Estados Unidos, Singapur, Malasia, Hong Kong y el Delta del Río de la Perla y muchos otros clientes para brindar servicios, ahora los principales clientes son: Japón Sharp (SHARP), Japón SMC, Japón Panasonic (Panasonic), el automóvil sueco VOVOL, etc., toda la inversión en activos fijos de más de 30 millones de dólares, ¡invitamos a amigos de todos los ámbitos de la vida a la fábrica para visitar, estudiar, consultar y venir!
La empresa para el desarrollo necesita invertir más de 30 millones, en la hermosa ciudad de agua de China "Zhouzhuang Town", en 2016 el edificio completado cubre un área de 10.000 metros cuadrados de taller de producción, la empresa tiene su propio taller estándar.
La empresa ha obtenido dos certificaciones del sistema de gestión de calidad ISO 9001:2015 y IATF 16949:2016.
En la actualidad, la empresa ha estado para Japón, Suecia, Estados Unidos, Singapur, Malasia, Hong Kong y el Delta del Río de la Perla y muchos otros clientes para brindar servicios, ahora los principales clientes son: Japón Sharp (SHARP), Japón SMC, Japón Panasonic (Panasonic), el automóvil sueco VOVOL, etc., toda la inversión en activos fijos de más de 30 millones de dólares, ¡invitamos a amigos de todos los ámbitos de la vida a la fábrica para visitar, estudiar, consultar y venir!
Certificado de honor
Noticias
-
-
La planitud y la rectitud se encuentran una al lado de la otra en casi todos los gráficos murales de GD&T, ambas pertenecen a la familia de formas y ninguna necesita un dato. Precisamente por es...
LEER MÁS -
Qué hace un pasador de acero personalizado en un ensamblaje A pasador de acero es un pequeño componente cilíndrico que se utiliza para ubicar, unir, articular o bloquear piezas mecánicas....
LEER MÁS -
El refrentado suele ser el primer corte que aprende un maquinista nuevo y el último en el que una mano experimentada deja de pensar, y es exactamente por eso que todavía causa problemas. Introdu...
LEER MÁS -
un tornillo de aluminio Es fácil pasarlo por alto, pero en un dispositivo liviano a menudo decide si un conjunto encaja limpiamente. El metal es blando en comparación con el acero, la...
LEER MÁS -
Cilindricidad es uno de esos términos de GD&T que puede parecer abstracto hasta que un eje no se desliza dentro de un rodamiento, un sello comienza a tener fugas o un conjunto giratorio desarrol...
LEER MÁS -
¿Cómo produce el torneado CNC tipo suizo piezas de varios pasos sin marcas de herramientas visibles?
Por qué las piezas de varios pasos muestran marcas de herramientas en tornos convencionales Los compradores que obtienen ejes largos y delgados con muchos escalones, ranuras y hombros a menudo s...
LEER MÁS -
El refrentado suele ser la primera operación que aprende un nuevo maquinista y, a menudo, es la que decide silenciosamente si una pieza es buena o no. Si ha visto una herramienta recorrer el ext...
LEER MÁS -
Aproximadamente cada semana, llega a nuestro escritorio un dibujo con dos leyendas que parecen casi intercambiables: una línea recta corta dibujada sobre un eje y un pequeño paralelogramo dibuja...
LEER MÁS -
Un casquillo es una pieza pequeña y poco glamorosa que decide silenciosamente cuánto tiempo permanece en servicio una máquina. Se encuentra entre un eje giratorio o deslizante y su carcasa, abso...
LEER MÁS -
El refrentado es una de las operaciones más comunes realizadas en un torno, pero rara vez recibe la atención que merece. En términos simples, el refrentado elimina material del extremo de una pi...
LEER MÁS -
¿Qué es una funda de acero inoxidable y por qué se fabrica por encargo? A manga de acero inoxidable es un accesorio cilíndrico mecanizado con precisión que combina un cuerpo tubular con u...
LEER MÁS
Pernos no estándar Conocimiento de la industria
¿Cuáles son los procesos de fabricación de pernos no estándar?
En el proceso de fabricación de pernos no estándar , hay varios pasos clave que son cruciales para garantizar el rendimiento y la calidad de los pernos. La siguiente es una descripción detallada de varios procesos de fabricación clave:
Selección y procesamiento de materiales: el rendimiento de los pernos no estándar depende en gran medida de los materiales seleccionados. Se pueden seleccionar materiales como acero de alta resistencia, acero inoxidable o acero de aleación especial en función de las condiciones de trabajo del perno (como carga, temperatura, ambiente corrosivo). El pretratamiento del material, como el recocido o la normalización, puede eliminar la tensión interna de las materias primas, mejorar el rendimiento del procesamiento y prepararlo para el posterior trabajo en frío o tratamiento térmico.
Proceso de partida en frío: La partida en frío es un proceso eficiente para fabricar cabezas de pernos y vástagos, especialmente adecuado para la producción en masa. En el proceso de estampación en frío, la pieza de metal se presiona dentro del molde a temperatura ambiente y se deforma plásticamente para formar la cabeza y el vástago del perno. El cabezal en frío puede mejorar la compacidad y la resistencia de los pernos, pero requiere una mayor plasticidad del material.
Procesamiento de roscas: la rosca es una parte clave del perno y su calidad de procesamiento afecta directamente el rendimiento de la conexión del perno. Las roscas se pueden mecanizar cortando, laminando o conformando en frío. Los hilos de corte son adecuados para la producción de una sola pieza o de lotes pequeños, mientras que los hilos laminados y los hilos formados en frío son más adecuados para la producción en masa y pueden mejorar la resistencia y precisión de los hilos.
Proceso de tratamiento térmico: el tratamiento térmico es un medio importante para mejorar las propiedades mecánicas de los pernos. Mediante el temple y revenido, la dureza y resistencia del perno se pueden mejorar significativamente manteniendo una cierta tenacidad. El control de la temperatura, el tiempo de mantenimiento y la velocidad de enfriamiento durante el tratamiento térmico deben controlarse con precisión para obtener propiedades óptimas del material.
Inspección y control de calidad: los pernos no estándar requieren una estricta inspección de calidad en cada etapa del proceso de fabricación, incluida la precisión dimensional, la calidad de la superficie, la precisión de la rosca y las propiedades mecánicas. Se pueden utilizar tecnologías de prueba no destructivas, como pruebas ultrasónicas y pruebas de partículas magnéticas, para detectar defectos dentro de los pernos.
Tratamiento superficial: el proceso de tratamiento superficial es fundamental para la resistencia a la corrosión y la vida útil del perno. Los tratamientos superficiales comunes incluyen electrogalvanizado, galvanizado en caliente, niquelado, fosfatado, revestimiento y pintura, etc. Estos tratamientos no solo proporcionan una capa adicional de protección sino que también mejoran la apariencia del perno.
Diseño personalizado: debido a que es un perno no estándar, su diseño a menudo debe personalizarse de acuerdo con los requisitos de la aplicación específica. Esto puede incluir formas de cabeza no convencionales, series de roscas especiales, longitudes extendidas o acortadas, etc. El diseño personalizado requiere que los fabricantes tengan capacidades de diseño y tecnología de procesamiento flexibles.
Ensamblaje y pruebas funcionales: para algunos pernos no estándar que deben usarse con otras piezas, el proceso de ensamblaje también es parte de la fabricación. Después del montaje, también se requieren pruebas funcionales para verificar el rendimiento de coincidencia y apriete de los pernos con otras piezas.
En conjunto, estos pasos de proceso enfocados garantizan que los pernos personalizados puedan cumplir con los requisitos de aplicaciones específicas manteniendo al mismo tiempo una alta calidad y confiabilidad. Los fabricantes que fabrican pernos no estándar deben tener un alto nivel de capacidades de control de procesos y sistemas de garantía de calidad.
¿Cuáles son las ventajas de la fabricación en frío de pernos no estándar ?
El proceso de partida en frío es un método importante para fabricar pernos no estándar, especialmente en la producción en masa. Tiene muchas ventajas importantes:
Alta eficiencia de producción: el proceso de encabezado en frío se puede realizar a través de líneas de producción automatizadas, lo que mejora en gran medida la eficiencia y el rendimiento de la producción. La máquina automática de estampación en frío puede producir pernos de forma rápida y continua, lo cual es adecuado para las necesidades de producción a gran escala.
Alta utilización del material: el proceso de estampación en frío puede comenzar directamente a partir de barras o alambres de metal y pasarlos por el molde en un solo paso, lo que reduce el desperdicio de material y mejora la utilización del material.
Resistencia y dureza mejoradas: durante el proceso de estampación en frío, el material metálico sufre deformación plástica a temperatura ambiente. Este endurecimiento por trabajo en frío puede mejorar la resistencia y dureza del perno. Especialmente para pernos no estándar de alta resistencia, la tecnología de cabezal en frío es un medio eficaz para mejorar sus propiedades mecánicas.
Alta precisión dimensional: el proceso de cabezal en frío puede controlar con precisión el tamaño del perno, incluido el diámetro, la longitud y la parte roscada. A través del diseño y procesamiento de moldes de precisión, los pernos de cabezal en frío pueden lograr una alta precisión y consistencia dimensional.
Buena calidad de la superficie: el flujo plástico del metal durante el proceso de partida en frío puede refinar los granos y reducir los defectos internos, mejorando así la calidad de la superficie del perno. Los pernos forjados en frío suelen tener una superficie más lisa y limpia.
Bajo costo de producción: debido a la alta eficiencia de producción y la alta utilización de material, el proceso de partida en frío puede reducir significativamente el costo de producción de un solo perno. Además, la producción automatizada reduce los costes laborales.
Amplia gama de materiales aplicables: el proceso de cabezal en frío es adecuado para una variedad de materiales metálicos, incluidos acero al carbono, acero aleado, acero inoxidable, etc. Esto proporciona flexibilidad en la selección de materiales para pernos no estándar.
Respetuoso con el medio ambiente: El proceso de estampación en frío no requiere calentamiento, por lo que no se genera una gran cantidad de calor ni emisiones durante el proceso de producción. Es un método de fabricación respetuoso con el medio ambiente.
Menos procesamiento posterior: dado que el proceso de cabezal en frío puede producir pernos cercanos al producto final, se reduce el trabajo de mecanizado y recorte posterior, lo que ahorra tiempo y costos.
Puede fabricar formas complejas: el proceso de partida en frío no solo puede fabricar pernos con formas estándar, sino también pernos no estándar con formas y tamaños complejos para satisfacer necesidades de diseño especiales.
Estas ventajas del proceso de cabezal en frío lo convierten en uno de los métodos preferidos para fabricar pernos no estándar, especialmente adecuado para aplicaciones que tienen requisitos estrictos de resistencia, precisión y costo. Sin embargo, el proceso de partida en frío también tiene ciertas limitaciones. Por ejemplo, requiere una alta plasticidad del material y no es adecuado para fabricar pernos de gran tamaño o de formas complejas. Por lo tanto, al seleccionar un proceso de fabricación, se deben considerar exhaustivamente los requisitos de diseño, el volumen de producción y la rentabilidad del perno.
Si está interesado en nuestros productos, consúltenos
Kunshan Hong Yong Sheng Productos de hardware de precisión Co., Ltd. All Rights Reserved. OEM/ODM Pernos no estándar Exportador en China
