El refrentado suele ser la primera operación que aprende un nuevo maquinista y, a menudo, es la que decide silenciosamente si una pieza es buena o no. Si ha visto una herramienta recorrer el extremo de una pieza de trabajo giratoria y dejar una superficie plana y uniforme, ya ha visto el refrentado en un torno en acción. Lo que parece simple requiere más reflexión de lo que la mayoría de la gente espera: la altura de la herramienta, la dirección de avance, la velocidad de corte y la sujeción de la pieza se reflejan en la cara terminada.
Esta guía cubre el lado práctico del refrentado en tornos manuales y CNC, desde la configuración del trabajo hasta la resolución de problemas, y termina con los detalles que importan cuando una cara plana debe mantener una tolerancia en la producción.
Lo que realmente hace el refrentado en un torno
El refrentado reduce la longitud de una pieza de trabajo y produce una superficie plana perpendicular al eje de rotación. La pieza de trabajo gira mientras una herramienta de punta única avanza a lo largo de la cara del extremo, generalmente desde el diámetro exterior hacia el centro, o al revés. Esa alimentación perpendicular es la diferencia clave con el torneado, donde la herramienta viaja paralela al eje y en su lugar reduce el diámetro.
En un taller, el revestimiento realiza varios trabajos a la vez:
- Crea una cara de referencia limpia y cuadrada desde la que se pueden medir operaciones posteriores.
- Cuadra el extremo aserrado o rugoso de la barra para que la pieza tenga una longitud conocida.
- Elimina el borde irregular que deja una sierra de cinta o una herramienta de separación.
- Prepara el extremo para taladrado central, biselado o roscado.
Debido a que tanto depende de ello, una cara que no está cuadrada, es ahusada o abombada empuja el error en cada paso siguiente.
Configuración para un corte de frente limpio
La mayoría de los problemas que enfrentamos son problemas de configuración disfrazados. Antes de tocar la palanca de alimentación, tenga en cuenta algunos aspectos básicos.
Sujeción y voladizo
Sujete la pieza de trabajo tan cerca de las mordazas del mandril como lo permita la operación y mantenga corta la longitud sin soporte. En discos o anillos delgados, una pasada ligera con un avance suave supera a un corte pesado que aleja la pieza de la herramienta. Si la cara es la única característica que se mecaniza, una mordaza blanda o un accesorio simple a menudo contribuirán más a la precisión que cualquier cambio en los parámetros de corte.
Altura de la herramienta en el centro
Coloque la punta de la herramienta exactamente en la línea central del husillo. Una herramienta colocada encima del centro deja una pequeña protuberancia en el medio de la cara; colocado debajo del centro, frota, empuja el trabajo y produce una superficie rugosa y endurecida. Un calibre central, una regla de acero atrapada entre la herramienta y la pieza de trabajo o un indicador de cuadrante en la corredera transversal lo acercarán, y un ligero corte de prueba lo confirma.
Elección de herramientas y geometría.
Las herramientas de mano derecha e izquierda avanzan en direcciones opuestas, así que haga coincidir la herramienta con la dirección en la que desea viajar y asegúrese de que el filo, no el flanco, se enganche en el trabajo. Mantenga el saliente de la herramienta al mínimo que permita realizar el trabajo. La geometría de inclinación positiva se adapta a máquinas más livianas, un radio de punta pequeño proporciona un acabado más fino pero una punta más débil, y un radio más grande aumenta las fuerzas de corte lo suficiente como para vibrar en piezas delgadas.
Mirando hacia adentro o hacia afuera
La dirección del alimento es una decisión que vale la pena tomar deliberadamente y no por costumbre.
- mirando hacia afuera (del centro al diámetro exterior): el corte comienza cerca del centro y se desplaza hacia afuera. La herramienta sale del trabajo limpiamente por el borde exterior, lo que a menudo mejora el acabado en la parte de cierre de la cara y empuja la rebaba hacia el diámetro exterior, donde una lima o chaflán la elimina fácilmente.
- Mirando hacia adentro (diámetro exterior hacia el centro): la herramienta entra por el borde exterior y termina en el centro. Esto suele ser preferible cuando una rebaba cerca del orificio es más fácil de manejar, o cuando una siguiente operación de perforación central eliminará ese material de todos modos.
Muchos maquinistas avanzan hacia el centro y realizan la pasada final hacia afuera. Cualquiera que sea la dirección que elija, manténgala constante en todo el lote para que las caras sigan siendo intercambiables.
Velocidades, avances y profundidad de corte
Una peculiaridad del refrentado es que la velocidad de la superficie cambia a medida que se mueve la herramienta. En el diámetro exterior el trabajo se mueve más rápido; cerca del centro apenas se mueve. En un torno manual que funciona a RPM fijas, eso significa que el borde a menudo se corta demasiado rápido y el medio demasiado lento. Reducir ligeramente la velocidad del husillo y facilitar el avance en la pasada de acabado generalmente da una cara más consistente.
Puntos de partida aproximados para pasadas de revestimiento en acero dulce con herramientas de carburo; ajuste según la rigidez de la máquina, la calidad de la plaquita y el material de la pieza de trabajo. | Pase | Profundidad de corte | alimentar | Velocidad superficial | Propósito |
| Desbaste | 1,0 a 2,5 mm | 0,15 a 0,30 mm/vuelta | 120 a 180 m/min | Retire el material y el extremo aserrado. |
| Semiacabado | 0,3 a 0,8 milímetros | 0,10 a 0,20 mm/vuelta | 150 a 200 m/min | Planitud y longitud correctas |
| Acabado | 0,05 a 0,20 milímetros | 0,05 a 0,12 mm/vuelta | 180 a 250 m/min | Acabado final y cara de referencia. |
Refrentado en un torno CNC
En un torno CNC la geometría del corte es la misma; sólo cambia el control del mismo. Vale la pena recordar algunos puntos.
- Los pases de refrentado se programan como un movimiento recto a lo largo del eje X en una Z fija, o como un ciclo de refrentado fijo como G72 en muchos controles estilo Fanuc.
- La velocidad de superficie constante (G96) mantiene una velocidad de corte constante a medida que la herramienta se acerca al centro. Combínelo con una abrazadera de velocidad máxima del husillo; de lo contrario, el husillo se acelera a medida que se reduce el diámetro.
- El avance por revolución mantiene constante la carga de viruta independientemente del diámetro.
- Una pasada de acabado ligera separada, a menudo de 0,1 a 0,2 mm, proporciona un acabado predecible y una superficie plana.
La repetibilidad es el beneficio real y aún depende de las compensaciones correctas de la herramienta y de una primera pieza verificada. La ejecución de pozos escalonados es un buen ejemplo de cómo esto vale la pena.
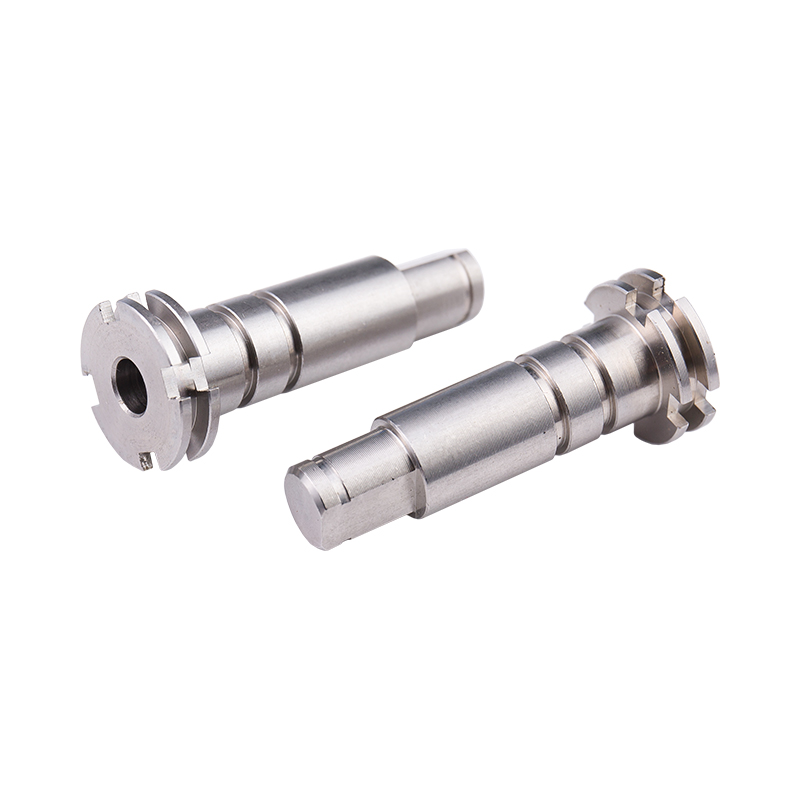 Eje escalonado de accionamiento de acero inoxidable personalizado Un eje escalonado de acero inoxidable torneado personalizado para motor, rodamiento o conexión de accesorios, que vale la pena revisar para una producción repetible de eje escalonado y precisión de los componentes impulsores. Ver producto →
Por qué la cara suele importar más que el diámetro
En las piezas que se apilan, asientan o giran, la cara del extremo es la referencia desde la que se mide todo lo demás. Los ejes ópticos son un buen ejemplo: la cara tiene que ser plana y cuadrada para que el conjunto quede firme, sin que se introduzca ninguna desviación en el hombro. La misma lógica se aplica a los cuerpos de válvulas, engranajes en bruto y componentes de transmisión, donde unos pocos micrómetros de error en la cara se convierten en ruido, vibración o desgaste prematuro aguas abajo. Esa es una gran parte de Cómo se mantiene bajo control la precisión dimensional en volumen de producción.
 Eje óptico de acero inoxidable personalizado con ranura Un eje óptico torneado de acero inoxidable con ranura para componentes de unión móviles, fabricado según especificaciones personalizadas; Vale la pena comprobar dónde importan las caras de los extremos cuadrados. Ver producto →
Caras de acoplamiento en casquillos y carcasas
Los casquillos muestran la otra cara de la moneda. Un casquillo de bronce liso o con brida se presiona dentro de una carcasa y lleva un eje giratorio, por lo que ambas caras de los extremos deben estar a escuadra con respecto al orificio y sin rebabas elevadas. Una rebaba dejada en un extremo refrentado puede impedir que el casquillo se asiente por completo, lo que altera el espacio libre y se manifiesta más tarde en forma de calor y desgaste. Un paso de refrentado limpio seguido de un ligero chaflán no cuesta casi nada y lo evita por completo.
 Bujes de bronce personalizados para fabricación B2B Una opción de casquillo de bronce personalizada para las necesidades de empresa a empresa; Vale la pena verlo cuando la precisión del asiento, las caras sin rebabas y el revestimiento limpio son importantes en conjuntos de carcasa y eje. Ver producto →
Enfrentar recompensa la paciencia más que el poder. Coloque la herramienta en el centro, mantenga la configuración rígida y deje que una ligera pasada de acabado haga el trabajo, y la cara quedará plana, repetible y lista para cualquier operación siguiente.
Productos de hardware de precisión Kunshan Hong Yong Sheng Mecaniza y moldea piezas exactamente de este tipo, desde núcleos de ejes y casquillos hasta elementos de fijación y componentes moldeados por inyección. Si tiene un dibujo en el que un extremo refrentado debe tener una tolerancia, nuestros ingenieros estarán encantados de explicarle cómo funcionaría en producción.


 English
 русский
 中文简体