El refrentado en el torno es una de esas operaciones que parecen simples hasta que una cara está fuera de escuadra o la longitud de la pieza se desvía. En nuestro taller lo tratamos como la primera oportunidad para establecer un dato fiable y marcar la pauta para cada corte posterior. La pieza de trabajo gira, una herramienta de punta única se mueve a lo largo del extremo y aparece una superficie plana donde solía estar un corte de sierra o un material en bruto. Bien hecha, esa cara está limpia, escuadrada con respecto al eje y lista para perforar, girar o inspeccionar.
También es una operación práctica de entender porque mucho depende de ella. Un extremo refrentado puede ubicar una pieza en un accesorio, proporcionar un hombro para un rodamiento o simplemente llevar una pieza en bruto a la longitud correcta. Cuando la cara es correcta, la siguiente operación comienza desde una referencia conocida. Cuando no es así, cada medición posterior conlleva un poco de incertidumbre.
Lo que realmente hace el refrentado en el torno
El refrentado es una operación de torno que produce una superficie plana en el extremo de una pieza de trabajo giratoria. La herramienta de corte se alimenta perpendicular al eje del husillo, a lo largo de la cara en lugar de a lo largo. En un torno manual, eso normalmente significa acoplar el carro transversal; en un torno CNC, es un movimiento del eje X con la herramienta colocada en la profundidad Z correcta. El resultado es una cara cuadrada con respecto a la línea central de la pieza y una longitud que se puede controlar dentro de la tolerancia que requiere el trabajo.
La operación a menudo se confunde con el giro, pero las dos resuelven problemas diferentes. El torneado reduce el diámetro y crea superficies cilíndricas a medida que la herramienta se desplaza paralela al eje. El refrentado controla el final de la pieza: elimina las marcas de la sierra, cuadra un hombro, establece un centro para perforar y ajusta la longitud total al tamaño adecuado. En muchos flujos de trabajo, el refrentado es el primer corte y la última verificación, primero para crear una referencia y último para confirmar que la pieza no sea demasiado larga.
Configurar un corte de revestimiento limpio
La mayoría de los problemas que enfrentan comienzan antes de que la herramienta toque el trabajo. La pieza de trabajo necesita una sujeción segura con un saliente mínimo; un mandril o collarín que permita que la pieza se mueva producirá una cara cónica o rechinada. La altura de la herramienta es igualmente importante. Si la herramienta se asienta sobre el centro, puede rozar y dejar una pequeña protuberancia en el centro; si se asienta debajo del centro, el borde puede hundirse o desgastarse rápidamente. Colocar la herramienta en el centro es un pequeño paso que ahorra muchos problemas de acabado.
La velocidad, el avance y la profundidad de corte deben coincidir con el material y la plaquita. Una pasada ligera de acabado con un avance moderado suele dar una mejor cara que un corte pesado que desvía la pieza. El refrigerante ayuda con la evacuación de virutas y el control de la temperatura, especialmente en acero inoxidable y acero aleado. Para el trabajo manual, una mano firme en avance transversal y una profundidad constante del material cortado; Para trabajos CNC, el programa debe permitir una entrada y salida limpia para que la herramienta no deje marcas testigo en el centro o en el borde exterior.
Refrentado manual y CNC en la práctica
En un torno manual, el operador controla manualmente el avance transversal y observa la viruta y la superficie. En un torno CNC, el programa define la misma geometría, pero los principios no cambian: posición correcta de la herramienta, datos de corte adecuados y una configuración estable. El refrentado CNC es repetible una vez que se prueba el proceso, razón por la cual las piezas de producción a menudo utilizan un ciclo de refrentado fijo antes de mecanizar otras características.
Mirar y girar uno al lado del otro
El encaramiento y el giro son complementarios, no intercambiables. La siguiente tabla mantiene clara la mecánica básica.
El refrentado y el torneado son operaciones complementarias del torno; la tabla compara su mecánica básica y los resultados previstos. | Operación | Alimentación de herramientas | Resultado primario | Uso típico |
| frente a frente | Perpendicular al eje del husillo | Extremo plano y longitud controlada | Cuadrar material, establecer un punto de referencia, terminar un final |
| girando | Paralelo al eje del husillo | Superficie cilíndrica y diámetro reducido | Creación de ejes, hombros y perfiles exteriores. |
Herramientas, acabados y los detalles que importan
La geometría de la herramienta tiene un efecto directo en la cara. Una plaquita afilada con el radio de punta y el ángulo de ataque correctos puede cortar el material limpiamente; un borde desgastado tiende a frotarse, pulirse o dejar un acabado rasgado. Para materiales más blandos como el aluminio o el cobre, una inclinación positiva y un borde afilado ayudan a controlar el borde acumulado. Para acero y acero inoxidable, la calidad de la plaquita y el recubrimiento deben coincidir con la velocidad de corte y la naturaleza interrumpida de algunos cortes de refrentado.
Cuando una cara debe mantener una longitud ajustada o una tolerancia de escuadra, la inspección merece la misma atención que el corte. Nos basamos en una disciplina consistente de configuración y medición, muy similar al enfoque descrito en nuestro artículo sobre Cómo garantizamos la precisión dimensional . Una superficie revestida sólo es útil si se mide con respecto al dato correcto y se verifica antes de que comience la siguiente operación.
Las superficies revestidas también son importantes en piezas como ejes escalonados y casquillos de acero, donde un hombro cuadrado o una longitud controlada afectan el ensamblaje. Una cara limpia puede marcar la diferencia entre un rodamiento que se asienta correctamente y uno que se asienta ligeramente.
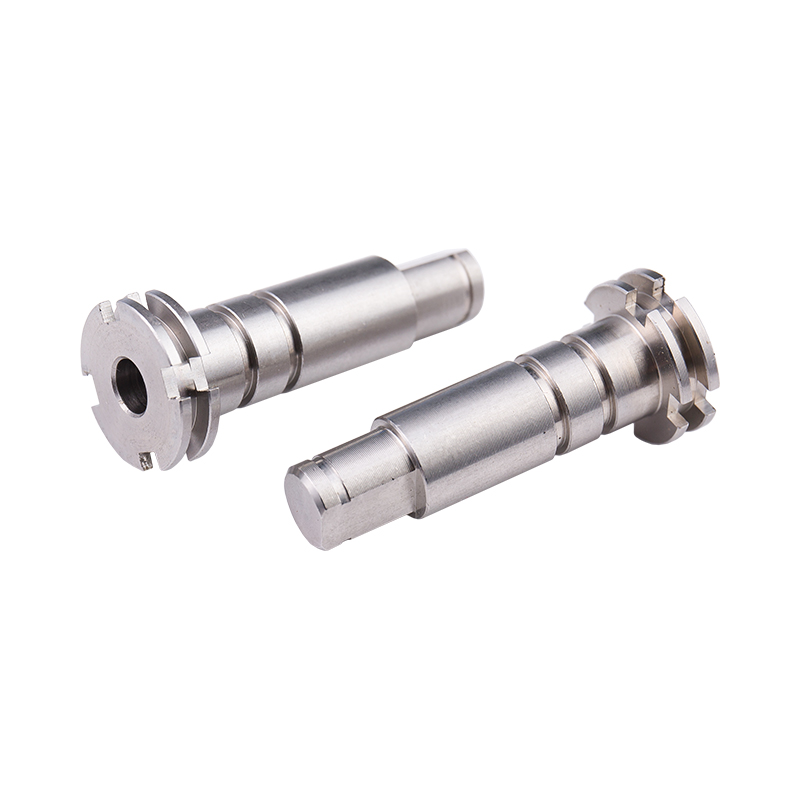 Eje escalonado de accionamiento de acero inoxidable personalizado Un eje de acero inoxidable mecanizado a medida para conectar motores, rodamientos y accesorios, adecuado para conjuntos de eje escalonado donde las superficies enfrentadas afectan el asiento y la alineación. Ver producto →
 Bujes de acero personalizados y tipos de bujes Una gama de casquillos de acero personalizados, incluidos los tipos bridados, en T, cónicos y redondos, para protección contra el desgaste y asiento confiable en conjuntos mecanizados. Ver producto →
Incluso una simple cara contiene mucha información. Le indica si la herramienta está centrada, si la pieza es rígida y si los datos de corte están en el rango correcto.
Problemas comunes y correcciones simples
- Un nudo en el centro. Es probable que la herramienta esté por encima del centro o que el avance se haya detenido antes de que la herramienta alcance la línea central. Restablezca la altura de la herramienta y encaré por el centro con una pasada ligera.
- Charla o cara ondulada. Verifique el saliente de la pieza de trabajo, la presión del portabrocas y el saliente de la herramienta. Reduzca la profundidad de corte o ajuste la velocidad y el avance para alejarse de la zona de vibración.
- Mal acabado superficial. Un borde desafilado, un avance demasiado alto o una cantidad insuficiente de refrigerante pueden dejar una cara áspera. Pruebe con una inserción nueva, un avance más pequeño o una pasada de acabado.
- Cara no cuadrada. Es posible que la pieza de trabajo no esté asentada correctamente en el portabrocas o la pinza, o que la máquina tenga un problema de alineación. Vuelva a verificar la sujeción del trabajo e indique la pieza si la tolerancia es ajustada.
- Rebabas en el borde exterior. Un pequeño chaflán o un movimiento de salida cuidadosamente controlado pueden evitar que se formen rebabas afiladas que interfieran con el manejo o el montaje.
Controles de calidad después del revestimiento
Después del corte, verifique los conceptos básicos antes de que la pieza salga de la máquina. La longitud total suele ser la primera medida; un calibre o micrómetro proporciona una lectura rápida, mientras que un medidor de altura en una placa de superficie es mejor para tolerancias estrictas. La planitud se puede verificar con una regla o en una placa de superficie, y la cuadratura con el eje se puede verificar con un indicador de cuadrante. En las partes con hombro, la cara y el hombro deben revisarse juntos porque uno puede verse bien mientras que el otro no tiene relación.
El acabado superficial es un control tanto visual como funcional. Una cara que parece opaca aún puede estar dentro de la tolerancia, pero una superficie rota o manchada puede indicar desgaste de la herramienta o un problema con los datos de corte. El desbarbado debe seguir al revestimiento cuando se manipulará o ensamblará el borde. En producción, el mejor proceso de revestimiento es aquel que se mantiene constante desde la primera pieza hasta la última, por lo que se debe realizar un seguimiento de la vida útil de la herramienta y del desgaste del tamaño en lugar de descubrirlo en la inspección final.
El refrentado en el torno es una habilidad fundamental y un elemento básico de la producción. Crea la superficie de referencia de la que dependen muchas otras operaciones y controla la longitud que determina si una pieza encaja. Ya sea que el trabajo sea una reparación única en un torno manual o un trabajo CNC repetido, las reglas son las mismas: asegurar la pieza, configurar la herramienta en el centro, elegir datos de corte sensatos y medir el resultado. Si está planificando un componente que necesita una cara limpia, un hombro cuadrado o una longitud estrictamente controlada, nuestro equipo estará encantado de analizar la geometría y las tolerancias antes de cortar la primera viruta.


 English
 русский
 中文简体