El refrentado suele ser el primer corte que aprende un maquinista nuevo y el último en el que una mano experimentada deja de pensar, y es exactamente por eso que todavía causa problemas. Introduzca una pieza de trabajo, pase por el extremo y tendrá una cara plana y cuadrada para trabajar. Hágalo descuidadamente y cada operación que siga heredará el error. Lo que sigue es cómo abordamos el refrentado en un torno en nuestro propio taller: los hábitos de configuración, los números con los que partimos y las fallas que terminamos corrigiendo con mayor frecuencia.
Lo que realmente hace el refrentado en un torno
El refrentado elimina material del extremo de una pieza de trabajo para producir una superficie perpendicular al eje de rotación. La herramienta se mueve radialmente, a través de la cara, en lugar de a lo largo de la pieza. El resultado es una cara de referencia: algo sobre lo que sentarse, medir o aferrarse en una segunda operación.
La mayor parte del tiempo la pieza de trabajo es cilíndrica y se sujeta en un mandril de tres mordazas. Un mandril de cuatro mordazas o una placa frontal sale cuando la pieza es irregular, de paredes delgadas o necesita ajustarse correctamente. Los ejes más largos suelen pasar entre centros con un diente impulsor que lleva la rotación.
Dos cosas definen una buena cara. Es plano dentro de lo que permite el dibujo y es cuadrado con el eje. El acabado, la condición de la rebaba y el tiempo del ciclo se derivan de esos dos. Una cara que parece brillante pero que se desvía unas pocas centésimas de milímetro seguirá desalineando el rumbo, por lo que lo comprobamos con un indicador en lugar de hacerlo a simple vista.
Enfrentado versus giro: avance diferente, resultado diferente
A menudo se confunden ambas operaciones porque utilizan la misma máquina y frecuentemente la misma herramienta. La diferencia es la dirección en la que viaja la herramienta en relación con el trabajo.
Cómo diferenciar un corte de refrentado de un corte de torneado en la máquina. | Aspecto | frente a frente | girando |
| Alimentación de herramientas | Radial, a lo largo de la cara final | Axial, a lo largo de la longitud |
| Resultado | Cara plana cuadrada al eje | Diámetro reducido, superficie cilíndrica. |
| Profundidad medida | Fuera del final, a lo largo del eje | Fuera del diámetro, radialmente |
| Velocidad superficial | Cambia a medida que la herramienta cruza la cara. | Constante a un diámetro dado |
| Uso típico | Escuadrar un extremo, limpiar un corte de sierra, formar un hombro | Cómo ajustar un diámetro exterior |
Configuración antes del primer corte
Casi todos los problemas que nos plantean comienzan antes de que la herramienta toque el metal. Cinco minutos de preparación salvan una pieza desechada.
- Mantenga el saliente corto. Agarre toda la pieza de trabajo que permita la operación; Cada milímetro extra que cuelga de las mandíbulas añade una vibración que no podrás eliminar después.
- Coloque la herramienta a la altura del centro. Una herramienta encima del centro frota y se opaca rápidamente, una debajo del centro deja una pepita en el medio de la cara. Compruébelo con el centro del contrapunto con una regla o un cuadrado pequeño.
- Haga coincidir la herramienta con la dirección de corte. Una herramienta de torneado a la derecha estándar realizaba cortes de la manera habitual en el lado de aproximación, por lo que se alimenta desde el diámetro exterior hacia adentro con el husillo girando hacia usted.
- Bloquee el carro y coloque el compuesto de modo que el deslizamiento transversal mueva la herramienta directamente a lo largo de la cara. Cualquier ángulo que quede en el compuesto convierte una cara plana en un cono.
- Retire las virutas y asegúrese de que la herramienta tenga espacio para llegar al centro del trabajo sin que el soporte ensucie el portabrocas.
Una secuencia de enfrentamiento que funciona
El orden a continuación es lo que enseñamos en el taller. Se adapta a tornos manuales y se traduce directamente a un programa CNC.
- Roce ligeramente el extremo con el husillo funcionando a una velocidad moderada y observe dónde hace contacto la herramienta por primera vez. Un corte parcial le indica que la pieza de trabajo no está colocada en escuadra en las mordazas o que ha sido cortada en ángulo.
- Realice la pasada de desbaste desde el borde exterior hacia el centro, dejando entre 0,2 mm y 0,5 mm de material para el acabado.
- Retraiga, detenga el eje y verifique la longitud total con el dibujo antes de continuar. Es mucho más fácil quitar otros 0,3 mm que volver a colocarlos.
- Realice el corte de acabado con un borde afilado, un avance más ligero y la misma dirección de avance, para que el acabado sea uniforme en toda la cara.
- Deténgase justo antes del punto muerto en máquinas manuales, o programe la herramienta para limpiar la línea central en un CNC, luego rompa el borde con una lima fina o una herramienta de desbarbado mientras el trabajo gira lentamente.
Un punto que vale la pena repetir: a medida que la herramienta se acerca al eje, la velocidad de la superficie cae hacia cero. Cortar allí es más parecido a frotar que a cortar, por lo que el acabado suele deteriorarse en los últimos milímetros de la cara. Una velocidad del husillo ligeramente más alta, un avance más ligero cerca del centro o un control constante de la velocidad de la superficie en un CNC ayudan.
Velocidades, avances y profundidad de corte
Los números dependen del material, la rigidez y las herramientas, pero estos son los rangos con los que partimos en un torno razonablemente ajustado con inserciones de carburo.
Valores iniciales para un torno ligero; ajustarse al material, rigidez y acabado requerido. | Parámetro | Desbaste | Acabado |
| Profundidad de corte | 0,5 mm a 2 mm | 0,1 mm a 0,4 mm |
| Avance por revolución | 0,1 mm a 0,25 mm | 0,05 mm a 0,1 mm |
| Velocidad del husillo | Conjunto desde el diámetro más grande. | Se puede elevar para una cara más limpia. |
| refrigerante | Inundación donde esté disponible | Aplicación por inundación o con brocha ligera. |
Configure la velocidad del husillo desde el diámetro más grande que esté cortando, no desde el tamaño final. Por ejemplo, una cara de 40 mm y una cara de 10 mm necesitan rpm muy diferentes para mantener la misma velocidad superficial, y el borde exterior es donde ocurre la mayor parte del corte.
Cuando una cara sale mal
La mayoría de las fallas que enfrentamos se delatan en los primeros segundos. Leer la superficie mientras se corta ahorra muchas conjeturas.
- Marcas de charla: demasiado saliente, un poste de herramienta suelto, una pieza de trabajo sin soporte o un avance demasiado pesado. Primero reduzca el saliente y luego alimente.
- Cara abombada o convexa: la herramienta no está a la altura del centro o el carro transversal no se desplaza en escuadra con respecto al eje.
- Acabado rasgado y manchado: un borde desafilado o una velocidad de la superficie cerca del centro que es demasiado baja para cortar limpiamente.
- Rebabas fuertes en el borde exterior: una plaquita desgastada y una velocidad de avance que empuja el metal en lugar de cortarlo.
- Pip a la izquierda en el medio: la herramienta se detuvo antes del eje, o la geometría de la punta de la herramienta no es adecuada para refrentar hasta el centro.
Donde la calidad del rostro se muestra en partes reales
Un rostro rara vez es un fin en sí mismo. En un eje escalonado, el hombro que lleva un rodamiento tiene que quedar en escuadra con respecto al muñón, o la precarga y el descentramiento se salen de control. En un casquillo de bronce, los extremos enfrentados establecen la longitud instalada y deciden cómo se asienta la pieza en su alojamiento. Los espacios en blanco de los engranajes se mecanizan en ambas caras de modo que el espesor y el paralelismo caigan dentro de la tolerancia antes de cortar los dientes. Cuando esos detalles se desvían, toda la asamblea se lo cuenta más tarde.
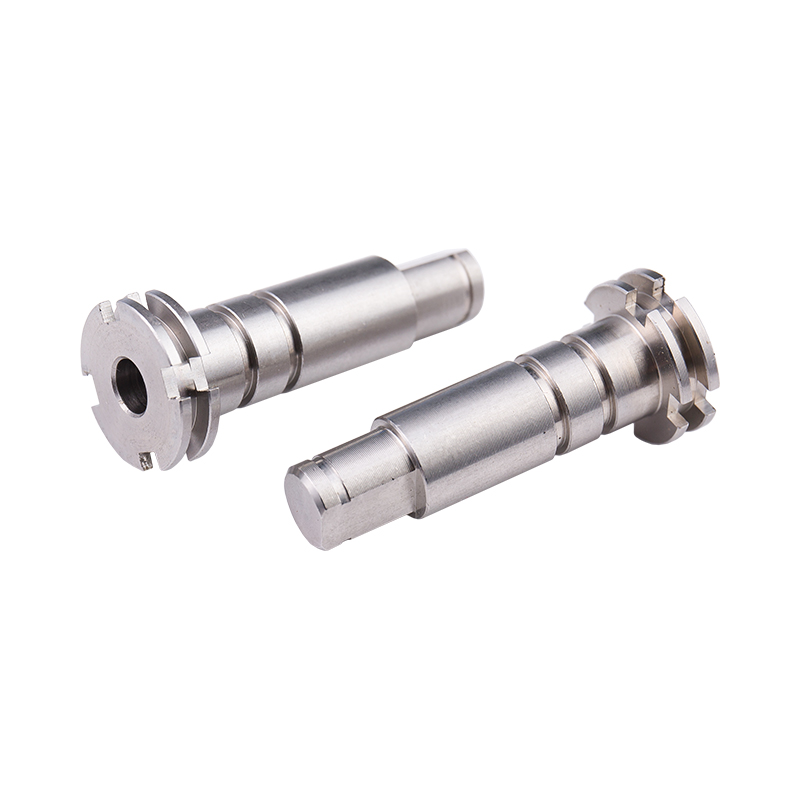 Eje escalonado de accionamiento de acero inoxidable personalizado Eje de acero inoxidable torneado a medida para conexiones de motor y rodamientos, con especificaciones y tratamiento superficial ajustados a la aplicación; El revestimiento del hombro favorece la precisión del montaje. Ver producto →
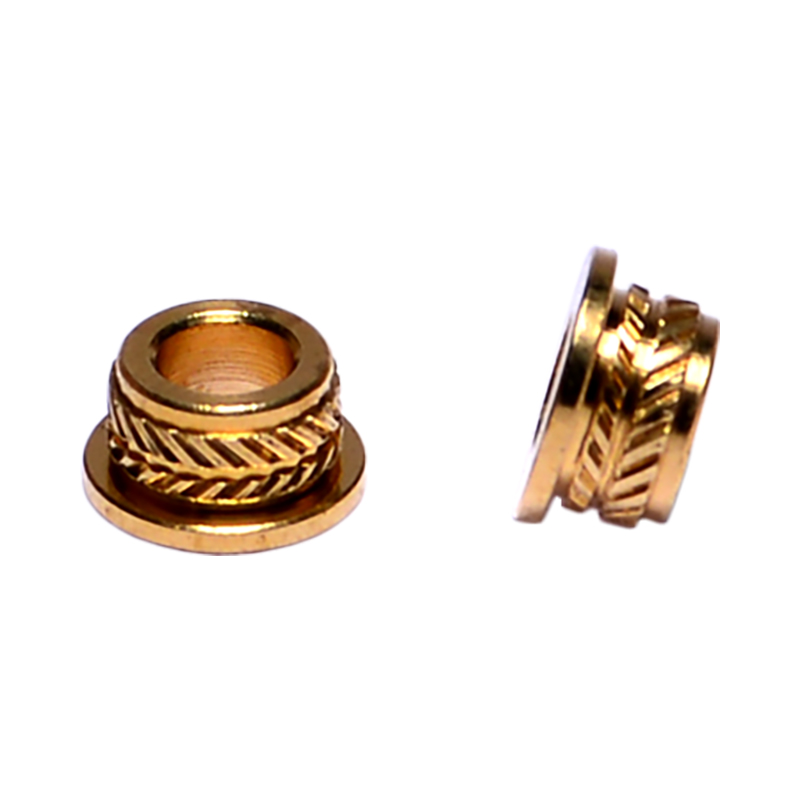 Bujes de bronce personalizados para producción B2B Bujes de bronce personalizados de un fabricante que ofrece torneado CNC y producción de alto volumen; Los extremos enfrentados ayudan a establecer la longitud instalada y el asiento en las carcasas. Ver producto →
 Engranaje recto de latón personalizado para transmisión de potencia Engranaje recto torneado en latón para transmisión de potencia accionado por motor, procesado según las especificaciones y tratamiento superficial solicitados, con revestimiento crítico para espesor y paralelismo. Ver producto →
Esta es la razón por la que tratamos el refrentado como un paso de metrología en lugar de uno de desbaste. Las piezas que salen de nuestras células giratorias, desde trabajo de eje escalonado Para los sujetadores pequeños, se verifica la escuadra y la longitud en lugar de simplemente medir el diámetro. Nuestro equipo ha redactado el enfoque más amplio en cómo se mantiene la precisión dimensional a lo largo de una tirada de producción , y la operación de enfrentamiento es el primer lugar donde comienza la disciplina.
Hábitos que mantienen las caras planas
La vida útil de la herramienta y la paciencia son más importantes que cualquier configuración. Mantenga a su alcance una plaquita de repuesto o una herramienta recién afilada para que un borde desafilado nunca se convierta en motivo para terminar mal la cara. Realice la pasada adicional a una profundidad más ligera en lugar de forzar un corte pesado que desvíe la pieza de trabajo. Nunca deje la llave del portabrocas en el portabrocas, mantenga el mango de la lima en la mano y alejado del portabrocas giratorio, y retire las virutas largas y fibrosas con un gancho o un cepillo en lugar de usar guantes. Pequeños hábitos como estos son los que hacen que el taller esté tranquilo, y los operadores tranquilos tienen mejores caras.
El refrentado en un torno es una idea sencilla que se lleva a cabo con muchas pequeñas decisiones: cuánto cuelga de las mandíbulas, dónde se asienta la herramienta con respecto al centro, en qué dirección se desplaza y cuánto material se deja para la última pasada. Hágalo bien y la operación tardará unos minutos y mantendrá la tolerancia sin problemas. Si se equivocan, el error seguirá la pieza hasta el ensamblaje. Si una cara de uno de sus componentes sigue desviándose de las especificaciones, envíenos el dibujo y una fotografía del acabado de la superficie y le diremos qué cambiaríamos en la configuración.


 English
 русский
 中文简体